


Selektiv katalytisk reduksjon (SCR) katalysatorer er den mest utbredte og te......
READ MOREHjem / Nyheter / Bransjenyheter / Catalytic Converter Shell Guide | Materialer, design og tilpassede kilder
Catalytic Converter Shell Guide | Materialer, design og tilpassede kilder
Når en eksossystemintegrator eller innkjøpsingeniør evaluerer en katalysator, er den første komponenten som blir spesifisert vanligvis det vaskebelagte underlaget. Men den delen som fysisk kobler det underlaget til eksosrøret, beskytter det mot vibrasjoner og termisk sjokk, og avgjør om hele enheten overlever 100 000 miles med veisalt, varmesykling og mekanisk misbruk, er katalysatorskallet. Hvis skallgeometrien er feil, sprekker underlaget. Hvis sveisen lekker, går utslippene utenom katalysatoren. Hvis materialet er underspesifisert, perforerer korrosjon huset lenge før edle metaller deaktiveres.
Denne guiden forklarer hva et omformerskall faktisk gjør, hvordan dets material- og produksjonsvalg påvirker holdbarheten, og nøyaktig hvilke tekniske parametere som skal sendes til en produsent når du trenger et tilpasset katalysatorskall for et OEM- eller ettermarkedsprogram.
Hva er et katalytisk omformerskall og hvorfor betyr det noe?
Katalysatorskallet er det ytre metallhuset som omslutter katalysatorsubstratet, som typisk er en keramisk bikake eller en metallisk foliestruktur. Den utfører tre funksjoner samtidig:
- Strukturell beskyttelse: Skallet absorberer mekaniske belastninger fra eksossystemet, veistøt og termisk ekspansjon, og holder det sprø keramiske underlaget intakt.
- Gassinneslutning og distribusjon: Det tvinger eksosgasser til å passere gjennom substratkanalene i stedet for å lekke rundt kantene.
- Termisk styring: Skallet, sammen med en isolerende matte, holder på varmen inne i omformeren, noe som hjelper katalysatoren med å nå lys-off-temperatur raskere og opprettholder konverteringseffektiviteten.
Katalysatorer har vært standardutstyr på personbiler i det amerikanske markedet siden 1975, da EPA-forskriftene først påla utslippskontroll. I moderne bensinmotorer må skallet tåle et typisk driftstemperaturområde på 400 til 900 °C under normal kjøring, med sporadiske topper over det under høybelastningsforhold eller regenereringshendelser. Over samme driftsperiode må skallet romme forskjellen i termisk ekspansjon mellom metallhuset og det keramiske underlaget, og det er derfor alltid en dempende matte plassert mellom de to. Et riktig konstruert skall er derfor ikke bare en beholder; det er en strukturell komponent som direkte påvirker levetiden og regelmessig samsvar for hele utslippskontrollsystemet.
Anatomien til et katalytisk omformerskall: viktige strukturelle komponenter
En komplett katalysatorskallenhet er ikke et enkelt stemplet metallstykke. Det er en sveiset sammenstilling laget av flere formede deler, som hver tjener et bestemt formål.
Skallkropp
Den viktigste sylindriske eller ovale kroppen som omslutter underlaget. Dens indre diameter må tilpasses den ytre diameteren til underlaget, pluss tykkelsen på monteringsmatten og en kontrollert kompresjonsklaring. For keramiske underlag med en ytre diameter på 118,4 mm, for eksempel, er skallets indre diameter typisk dimensjonert for å oppnå en spesifikk mattetetthet etter hermetisering, vanligvis i området 0,4 til 0,7 g/cm². Denne klaringen er en av de mest kritiske designdimensjonene i hele sammenstillingen.
Kjegleseksjoner
Dette er de koniske innløps- og utløpsseksjonene som går fra skallkroppen til eksosrørets diameter. Kjeglevinkelen påvirker eksosstrømfordelingen over underlagets overflate. En altfor aggressiv vinkel skaper ujevn flyt og økt mottrykk.
Varmeskjold
Et separat metalldeksel, vanligvis med en luftspalte, som reduserer underkroppstemperaturen og beskytter omkringliggende komponenter mot utstrålt varme.
Flenser, klemmer og braketter
Flenser med bolter eller klemmer kobler enheten til eksossystemet. Monteringsbraketter bærer vekten av omformeren og isolerer den fra overdreven vibrasjon.
Når du kjøper en sveiset komponent fra en katalysatorprodusent, for eksempel en monolitisk katalysator sveiset montering , kjøper du hele pakken: skall, kjegler, flenser og monteringsutstyr. Den indre diametertoleransen og konsentrisiteten til skallkroppen i forhold til kjeglene er det som avgjør om den sammensatte omformeren kan installeres uten ekstra mellomlegg.
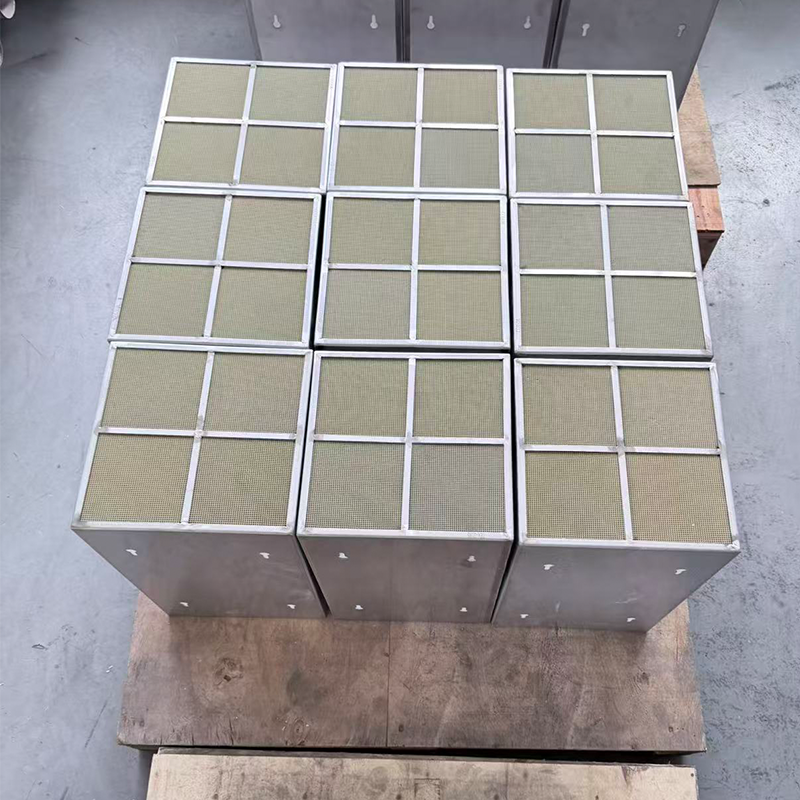 Engros monolittisk katalysator sveiset stykke fabrikk, leverandører - Longyou Shuochun Longyou Shuochun New Materiale Technology Co., Ltd er Kina engrosleverandører av Monolithic Catalyst Welded Piece og Monolithic Catalyst W... Se produkt →
Skallmaterialer: Hvordan velge mellom rustfritt stål og aluminisert stål
Å velge riktig katalysatorskallmateriale er en avveining mellom korrosjonsmotstand, temperaturtoleranse, kostnad og forventet levetid. Det finnes ikke et universelt riktig materiale, men det er klare søknadsbaserte retningslinjer.
| Material | Temperaturgrense | Korrosjonsmotstand | Relativ kostnad | Passer best for |
|---|---|---|---|---|
| 409 rustfritt stål | ~850°C kontinuerlig | God i eksoskondensat og veisalt | Moderat | Personbiler, lette lastebiler, de fleste applikasjoner på vei |
| 304 rustfritt stål | ~900°C kontinuerlig | Utmerket generell korrosjonsbestandighet, god gropmotstand | Høy | Høy-temperature applications, marine environments, off-road equipment |
| Aluminisert stål | ~650°C effektiv | God til å begynne med, brytes ned når aluminiumsbelegget oksiderer | Lavt | Kostnadssensitive programmer, ikke-veimaskiner, applikasjoner med kort levetid |
Rustfrie stålkvaliteter
For kjøretøy på vei er 409 rustfritt stål standard i bransjen. Den inneholder omtrent 11 % krom, som gir tilstrekkelig oksidasjonsmotstand ved eksostemperaturer og god motstand mot det sure kondensatet som dannes inne i et kaldt eksosanlegg. For høye temperaturer eller svært korrosive miljøer tilfører 304 rustfritt stål nikkel og mer krom, noe som forbedrer både styrke ved temperatur og motstand mot gropdannelse fra veisalt. Dette er grunnen til at mange tunge og marine applikasjoner spesifiserer 304.
Aluminisert stål
Aluminisert stål er et kostnadseffektivt alternativ, men levetiden begrenses av det oppofrende aluminiumsbelegget. Når belegget diffunderer eller oksiderer bort under vedvarende varme, korroderer basisstålet raskt. Det er fortsatt et praktisk valg for lavkostutstyr med en definert levetid, for eksempel visse anleggsmaskiner eller generatorsett hvor eksostemperaturen sjelden holder over 600°C.
Reguleringstrenden er viktig her. Strengere standarder som Euro 6 krever katalysatorer for å opprettholde konverteringseffektiviteten over lengre holdbarhetsperioder, noe som presser OEM-er mot skall i rustfritt stål av høyere kvalitet. A Euro 6 standard metallisk underlag krever også et skallmateriale som kan håndtere den høyere temperaturstabiliteten til metallfoliesubstrater uten korrosjon eller avleiring. Hvis programmet ditt er rettet mot Euro 6, planlegg for et rustfritt stålskall i stedet for aluminisert stål.
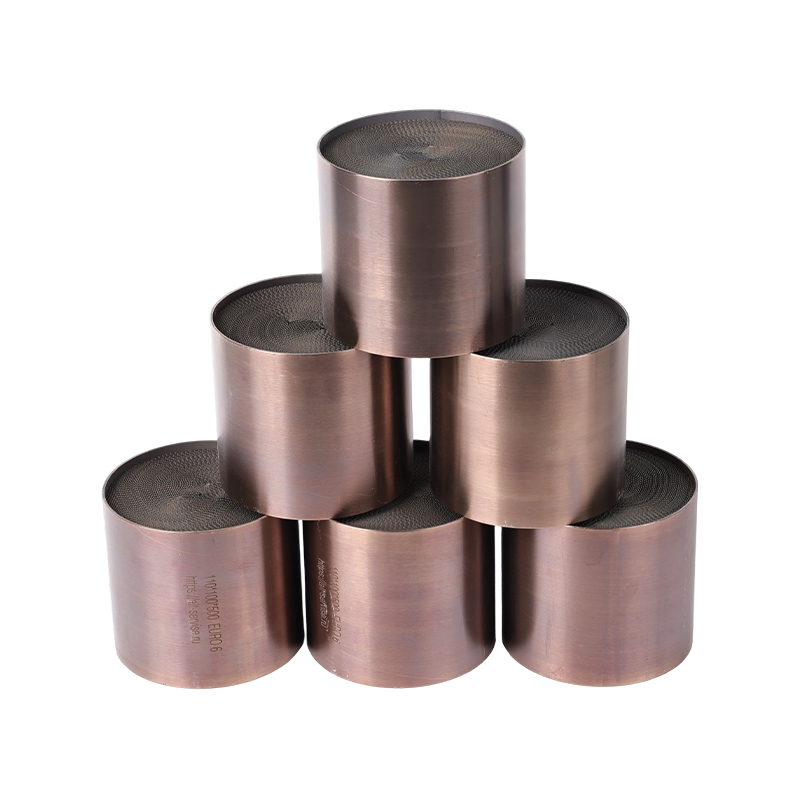 Engros Metallisk substrat med høyt innhold av edelt metall – Euro 6 standard Facto Longyou Shuochun New Material Technology Co., Ltd er Kina engros metallisk substrat med høyt innhold av edelt metall – Euro 6 standard sup... Se produkt →
Hvordan skjell integreres med katalysatorsubstrater og belegg
Skallet er ikke designet isolert. Den må konstrueres rundt den spesifikke substrattypen, som er den keramiske eller metalliske bikakekjernen. Integrasjonsmetoden varierer betydelig avhengig av det valget.
Keramiske underlag og monteringsmatter
Keramiske underlag, som kordieritt, er stive, men sprø. De utvider seg langt mindre enn stålskallet under varme. For å holde dem trygt, vikles en svellende eller ikke-svulmende matte rundt underlaget, og den innpakkede pakken presses eller trekkes inn i skallet. Matten påfører jevn kompresjon som sikrer underlaget under vibrasjon og tilpasser forskjellen i termisk ekspansjon. Skallet må derfor ha en nøyaktig kontrollert indre omkrets og en ren innvendig overflate, fri for sveisesprut eller grader som kan rive matten under montering.
Metalliske underlag og direkte fiksering
Metalliske underlag, laget av korrugert og flat metallfolie, er mer duktile og kan overleve mekanisk fiksering. De er ofte sveiset direkte til skallkroppen eller holdt med en tett interferenspasning. Denne designen eliminerer matten og forbedrer varmeoverføringen, men det betyr at skallet må matche den termiske ekspansjonen til den metalliske kjernen. Hvis skallet utvider seg mer enn kjernen, løsner underlaget; hvis det utvider seg mindre, spenner underlaget seg. Leverandøren må kjenne substratets materialkvalitet og celletetthet for å velge en skalltykkelse og materiale som beveger seg termisk sammen.
Beleggshensyn
Skallet samhandler også med belegningsprosessen. Et washcoated substrat endrer dimensjon litt fordi det aktive belegget tilfører et tynt lag til kanalveggene. Hvis skallet er dimensjonert for et ubelagt underlag, kan den belagte enheten ha en høyere mattekompresjon enn beregnet, noe som øker risikoen for sprekkdannelse under termisk syklus. Av denne grunn, a treveis katalysator bør alltid dimensjoneres basert på det ferdige, vaskebelagte underlagsdimensjonene, ikke de blanke underlagsdimensjonene. Når samme produsent utfører både belegg og skallmontering, er denne mismatchen lett å kontrollere.
 Tilpassede treveis katalysatorprodusenter, leverandører Longyou Shuochun New Material Technology Co., Ltd. er kinesiske bilprodusenter av treveiskatalysatorer og tilpassede treveiskatalytiske ka... Se produkt →
Produksjonsprosess: Fra metallplater til ferdig skall
Produksjonsruten for et omformerskall avhenger av dets form og volum. Å forstå prosessen hjelper deg med å evaluere leverandørens kapasitet og inspisere kvaliteten ved de riktige sjekkpunktene.
Stempling
Høyvolum, runde eller ovale skjell dannes ved stempling, ofte i to halvdeler som er langsgående sveiset sammen, eller ved å tegne en kopp som deretter trimmes. Stempling gir stram dimensjonell repeterbarhet, noe som er avgjørende når mange identiske enheter er satt sammen på en enkelt linje.
Valsing og sveising
For mindre mengder eller tilpassede diametre rulles et flatt ark inn i en sylinder og lukkes med en langsgående sømsveis. Deretter legges konene, flensene og brakettene til via omkretsveising. Valsede skall er mer fleksible i diameter og lengde, noe som gjør dem til standardtilnærmingen for tilpassede katalysatorelementer.
Kvalitetskontrollpunkter i Shell Manufacturing
De viktigste dimensjons- og integritetsfunksjonene er enkle, men hver krever en spesifikk inspeksjonsmetode:
- Sveiselekkasjetetthet: Trykkluft- eller heliumlekkasjetesting sikrer at ingen gass går utenom substratet rundt skallsveisene.
- Skallets rundhet: Ovalitet utover spesifikasjonene skaper ujevn mattekompresjon og lokale spenningspunkter på underlaget.
- Veggtykkelse konsistens: Ved stempling eller valsing kan tynning med tette radier redusere korrosjonslevetiden på nøyaktig de punktene som vender mot veisprøyt.
- Endeflate flathet: En ikke-flat endeflate gjør det vanskelig å justere og sveise kjeglen uten forvrengning.
Når du velger en leverandør som utfører både skallforming og sluttmonteringssveising, forkorter du tilbakemeldingssløyfen mellom skalldimensjoner og monteringsresultater. A TWC sveiset komponent produsent som sveiser skallet, kjeglene og flensene i ett anlegg kan korrigere toleranseproblemer under produksjon i stedet for å finne dem etter at enhetene kommer til ditt eget monteringsanlegg.
Vanlige skallfeil og når utskifting er nødvendig
Selv et godt konstruert omformerskall kan svikte i bruk. Å gjenkjenne feilmodusene er viktig fordi reparasjonsstrategien varierer avhengig av om skallet eller underlaget er den skadede delen.
Primære feilmoduser
- Korrosjonsperforering: Veisalt, fuktighet og gjentatt termisk sykling angriper skallet fra utsiden mens eksoskondensat angriper fra innsiden. Aluminisert stål svikter raskere når belegget brytes ned.
- Termisk tretthetssprekker: Gjentatt oppvarming og avkjøling fører til at sveisene eller grunnmetallet i skarpe hjørner sprekker over tid.
- Skade på fysisk påvirkning: En hard støt kan bulke skallet, komprimere matten lokalt og knekke det keramiske underlaget på innsiden.
- Separasjon av sveisesøm: Langsgående eller periferiske sveiser kan åpne seg hvis skallmaterialet slites ut eller hvis de opprinnelige sveiseparametrene var inkonsekvente.
Symptomer og beslutningslogikk
Når et skall svikter, øker eksosstøyen, og du kan lukte rå eksos under kjøretøyet. Hvis skaden er en enkel lekkasje i nærheten av skallkroppen, men underlaget forblir intakt, er det langt mer økonomisk å erstatte kun skallenheten enn å erstatte hele omformeren. OEM-erstatningsomformere kan være ekstremt dyre, med noen kjøretøyeiere som rapporterer kostnader over $4700 per side på visse plattformer. Å kjøpe en frittstående skallsveising som en servicedel er ofte et praktisk alternativ.
Men hvis feilen oppsto fordi underlaget kollapset eller delvis blokkert, trenger omformeren en fullstendig utskifting. I så fall trenger du den komplette katalysatorenheten, ikke bare skallet. Hvis skallet sviktet på grunn av mekanisk påvirkning, inspiser underlaget for sprekker før du bruker det på nytt. I de fleste korrosjonsdrevne feil kan katalysatoren fortsatt være kjemisk aktiv, noe som betyr en TWC sveiset komponent som pakker et nytt skall med en erstatningskatalysator er den renere løsningen.
Hvilke spesifikasjoner du bør utarbeide når du kjøper tilpassede skall
En vag forespørsel om et katalysatorskall garanterer et tregt og upresist tilbud. Jo raskere du kan spesifisere hele monteringskonteksten, desto mer nøyaktig blir leverandørens priser og ledetid. Oppgi minst følgende:
- Substratets ytre diameter og lengde: Skallets indre dimensjon starter fra disse verdiene.
- Skallmateriale og veggtykkelse: Spesifiser karakteren, for eksempel 409 SS eller 304 SS, og tykkelsen, vanligvis mellom 1,2 mm og 2,0 mm for bilskall.
- Innløps- og utløpskjegledimensjoner: Angi rørforbindelsesdiametrene og den nødvendige kjeglevinkelen.
- Flens eller klemmegrensesnitt: Boltmønster, studstørrelser eller klemmetype som er nødvendig for eksosanlegget ditt.
- Plassering av monteringsbraketter: Plassering og orientering av braketter i forhold til skallaksen.
- Krav til varmeskjold: Hvorvidt det er behov for et separat varmeskjold og monteringsmetoden.
- Applikasjonsmiljø: On-road kjøretøy, terrengutstyr, marine eller stasjonær generator. Dette avgjør både materialspesifikasjonen og om omformeren må oppfylle en spesifikk utslippsstandard som for eksempel Euro 6.
Hvis du henter fra en katalysatorprodusent som også leverer komplette katalysatorkomponenter, kan du forenkle prosessen ytterligere, som med TWC sveiset komponent options som inkluderer skall-, katalysator- og monteringsfunksjoner i ett delenummer.
Generatorsettapplikasjoner illustrerer behovet for spesifikasjonsklarhet. Store stasjonære enheter og små mobile enheter stiller svært forskjellige termiske og vibrasjonskrav til skallet. Et skall som fungerer på en 1000 kW generator med en kraftig lyddemper vil være radikalt forskjellig fra et som brukes på et 20 kW backupsett, både i diameter og i materialtykkelse. Jo mer nøyaktig du definerer driftspunktet, desto nærmere kan yteevnen på skallet og katalysatoren matche applikasjonen.
Hvorfor jobbe med en produsent som dekker belegg, substrat og skallmontering
Skillet mellom å kjøpe et skall fra en ren plateprodusent og å kjøpe det fra en katalysatorprodusent betyr mer i praksis enn det kan se ut på papiret.
Dimensjonal ansvarlighet
Når en leverandør utfører valg av underlag, katalytisk belegg, hermetisering og skallsveising, lukkes den dimensjonale toleransekjeden i et enkelt kvalitetssystem. Det vaskebelagte underlagets endelige diameter, mattekompresjonen og skallets indre diameter administreres som ett design. Hvis det dukker opp et problem i monteringen, er det ingen uenighet om hvem som eier toleransen. Dette reduserer ingeniørtiden brukt på å avstemme dataark fra flere leverandører.
Kortere forsyningskjede
Å sende et bart underlag til ett sted for belegg og deretter til et metallverksted for hermetisering øker både logistikkkostnader og risiko for håndteringsskader. Konsolidering av disse trinnene forkorter ledetiden og reduserer kravene til lagerbuffer.
Validering på systemnivå
En utslippsstandard som Euro 6 er ikke en egenskap ved underlaget alene. Katalysatoren, skallet, matten og monteringen må fungere som et system for å opprettholde konverteringseffektiviteten i den nødvendige holdbarhetsperioden. En produsent som bygger hele sammenstillingen kan kjøre eller koordinere de relevante valideringstestene og dokumentere at den spesifikke kombinasjonen av skall og belagt substrat oppfyller standarden.
For en OEM eller en eksossystemintegrator er den praktiske implikasjonen dette: Spør leverandøren din om de kan levere hele katalysatorpakken, fra substrat og belegg til den sveisede skallenheten. Når denne muligheten eksisterer, slutter skallet å være en separat kilde og blir en del av en enkelt ansvarlig komponent, som vanligvis er den beste tekniske beslutningen.
Forrige innlegg
DOC Oxidation Catalyst Guide: Hvordan det fungerer, ytelse og utvalg
Neste innlegg
Hva gjør en 3-veis katalysator?
Nyheter
-
-
Introduksjon: Hva er en DOC-oksidasjonskatalysator? En dieseloksidasjonskatalysator (DOC......
READ MORE -
Høyytelses spesialkeramikk er en klasse med høyytelses keramiske materialer laget av kunstig synt......
READ MORE -
Kjernefunksjonen til dieselpartikkelfilteret A diesel partikkelfilter ......
READ MORE -
Et katalysatorskall er det første du ser under et kjøretøy, men karosseriet i rustfritt stål e......
READ MORE -
Det korte svaret først: en dieseloksidasjonskatalysator, vanligvis forkortet til DOC, er det f......
READ MORE
